ภาษาไทย
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ตั้งแต่การขึ้นรูปจนถึงการบรรจุ: จุดตรวจสอบหกจุดในการตรวจสอบขวดแก้ว
ขวดแก้วอาจล้มเหลวในลักษณะที่พลาดได้ง่าย รอยแตกของเส้นผมที่คอ ชิปภายในปากที่จะมองเห็นได้เมื่อปิดปากเท่านั้น ตะเข็บแม่พิมพ์ที่มีลักษณะเป็นเงาจนกระทั่งขวดแนบกับกล่องไฟ ข้อบกพร่องเช่นนี้อาจทำให้ไลน์การขึ้นรูปไม่มีใครสังเกตเห็น และจะปรากฏให้เห็นในภายหลังในขั้นตอนการบรรจุหรือการบรรจุเท่านั้น เมื่อการแก้ไขจะมีค่าใช้จ่ายสูงกว่า
สิ่งที่อยู่ระหว่างขั้นตอนเหล่านี้ไม่ใช่การตรวจสอบเพียงครั้งเดียว แต่เป็นลำดับการตรวจสอบตามเส้นทางการผลิตและการบรรจุ เช็คแต่ละครั้งมีวัตถุประสงค์ที่แตกต่างกัน ลำดับต่อไปนี้สะท้อนถึงกระบวนการตรวจสอบที่ใช้ใน HYT Packaging และแนวทางปฏิบัติในการควบคุมคุณภาพทั่วไปที่พบในผู้ผลิตภาชนะแก้ว: การตรวจสอบด้วยสายตาด้วยตนเอง การตรวจสอบเครื่องจักรอัตโนมัติ การตรวจสอบโดยใช้แสงช่วย การทดสอบความแข็งแรงและประสิทธิภาพ การตรวจสอบก่อนการบรรจุ และการตรวจสอบกล่องที่บรรจุใหม่ก่อนจัดส่ง
ลำดับมีความสำคัญพอๆ กับการตรวจสอบแต่ละครั้ง การตรวจสอบรูปลักษณ์และขนาดเกิดขึ้นในขณะที่ขวดกำลังเคลื่อนผ่านการผลิต การทดสอบความแข็งแรงจะดำเนินการกับตัวอย่าง การตกแต่งได้รับการประเมินหลังการรักษาพื้นผิว และการตรวจสอบกล่องจะเกิดขึ้นหลังจากบรรจุขวดแล้ว ขวดสามารถผ่านขั้นตอนหนึ่งและล้มเหลวในขั้นตอนอื่นได้ ดังนั้นจึงไม่ควรมองข้ามการตรวจสอบโดยสันนิษฐานว่าการตรวจสอบในภายหลังจะระบุทุกข้อบกพร่องที่พลาดไป
เกณฑ์การยอมรับเป็นส่วนสำคัญของระบบควบคุมคุณภาพ ทุกฝ่ายที่เกี่ยวข้องจำเป็นต้องตกลงกันว่าใครเป็นผู้กำหนดเกณฑ์ ความคลาดเคลื่อนที่บังคับใช้ และตัวอย่างที่ได้รับอนุมัติใดที่ทำหน้าที่เป็นข้อมูลอ้างอิง สำหรับโครงการส่วนใหญ่ ข้อกำหนดเหล่านี้ควรได้รับการบันทึกไว้ในข้อกำหนดจำเพาะของคำสั่งซื้อก่อนที่จะเริ่มใช้เครื่องมือและการผลิต การเปลี่ยนแปลงที่ทำในภายหลังอาจเพิ่มต้นทุนการพัฒนาและส่งผลต่อกำหนดการส่งมอบ
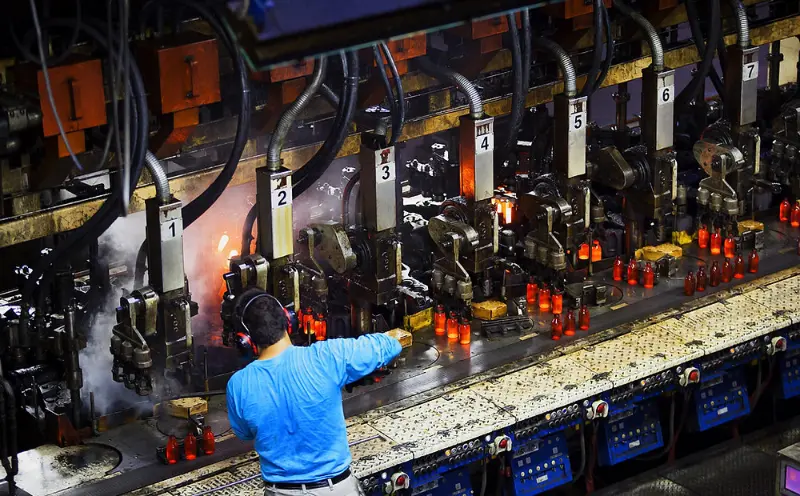 1. การตรวจสอบด้วยตนเอง
ดวงตาที่ผ่านการฝึกฝน ยังคงทำงานอยู่ข้างเครื่องจักร
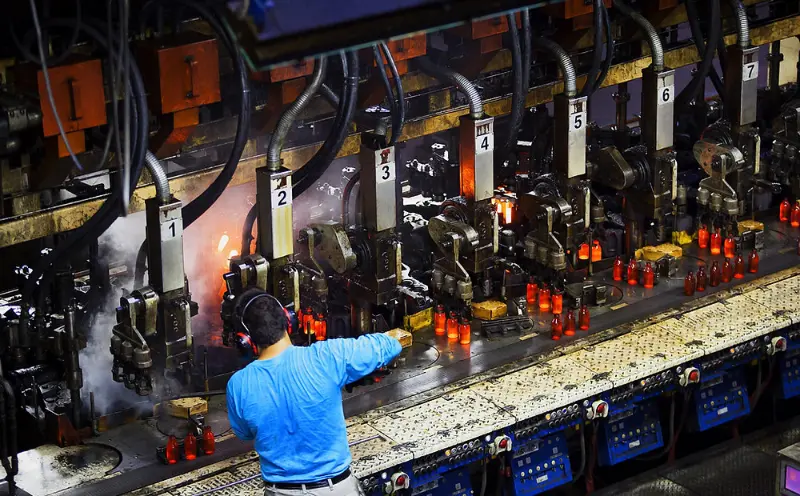
การตรวจสอบด้วยตนเองยังคงเป็นส่วนสำคัญของการควบคุมคุณภาพขวดแก้ว แม้แต่ในโรงงานที่มีระบบตรวจสอบด้วยกล้องและเกจเลเซอร์ ผู้ตรวจสอบยังคงตรวจสอบขวดทีละขวดที่ส่วนท้ายของสายพานลำเลียง ข้อบกพร่องบางอย่างระบุได้ยากโดยใช้กฎการตรวจจับแบบตายตัว รวมถึงรอยขีดข่วนที่มองเห็นได้เฉพาะบางมุม ไหล่ที่ไม่เรียบเล็กน้อย และตะเข็บของแม่พิมพ์ที่ยังถูกเอาออกไม่หมด
การตรวจสอบมุ่งเน้นไปที่ห้าส่วนหลัก ได้แก่ ปาก คอ ไหล่ ร่างกาย และฐาน แต่ละพื้นที่มีข้อบกพร่องที่อาจเกิดขึ้นแตกต่างกัน ปากที่ไม่กลมอาจทำให้การปิดปิดไม่ถูกต้อง เศษที่บริเวณคอสามารถพัฒนาเป็นรอยแตกได้ในระหว่างการเติม ฐานที่ผิดรูปอาจทำให้ขวดไม่มั่นคงบนพาเลทหรือที่ทางเข้าของสายการบรรจุ ผู้ตรวจสอบจะประเมินว่าขวดแต่ละขวดมีคุณสมบัติตรงตามข้อกำหนดทางกายภาพและการทำงานที่กำหนดไว้ในข้อกำหนดหรือไม่
การตรวจสอบด้วยตนเองยังให้ระดับการตัดสินว่าอุปกรณ์อัตโนมัติไม่สามารถเปลี่ยนได้ทั้งหมด ผู้ตรวจสอบที่มีประสบการณ์ซึ่งทำงานกับขวดที่มีดีไซน์เดียวกันเมื่อเวลาผ่านไป สามารถรับรู้การเปลี่ยนแปลงก่อนที่จะปรากฏในสถิติการปฏิเสธ สิ่งเหล่านี้อาจรวมถึงความแตกต่างในการส่งผ่านแสงผ่านกระจก ลักษณะการจับถือที่แปรผัน หรือการเปลี่ยนแปลงรูปร่างไหล่เล็กน้อย ข้อสังเกตดังกล่าวอาจไม่ปรากฏในแผนการควบคุมอย่างเป็นทางการเสมอไป แต่สามารถช่วยระบุปัญหาการผลิตที่กำลังพัฒนาได้
ขั้นตอนนี้ยังช่วยตรวจสอบว่าข้อกำหนดเฉพาะที่เป็นลายลักษณ์อักษรตรงกับลักษณะที่ปรากฏจริงของขวดสำเร็จรูปหรือไม่ ภาพวาดสามารถกำหนดขนาดชิปที่ยอมรับได้ แต่ไม่สามารถแสดงให้เห็นได้ทั้งหมดว่าชิปจะมองเห็นได้ชัดเจนเพียงใดเมื่อบรรจุขวดเสร็จแล้ว ผู้ตรวจสอบและลูกค้าสามารถประเมินสิ่งนี้ได้อย่างมีประสิทธิภาพมากขึ้นโดยการตรวจตัวอย่างทางกายภาพร่วมกัน และยืนยันมาตรฐานรูปลักษณ์ที่ตกลงกันไว้
สิ่งที่จับได้:ลักษณะที่ปรากฏและข้อบกพร่องด้านการผลิตที่มองเห็นได้ ประเมินโดยเทียบกับตัวอย่างที่ได้รับอนุมัติและข้อกำหนดเฉพาะของผลิตภัณฑ์ที่ตกลงกัน
2. การตรวจสอบเครื่องจักรอัตโนมัติ
ความสม่ำเสมอที่ความเร็วของเส้น
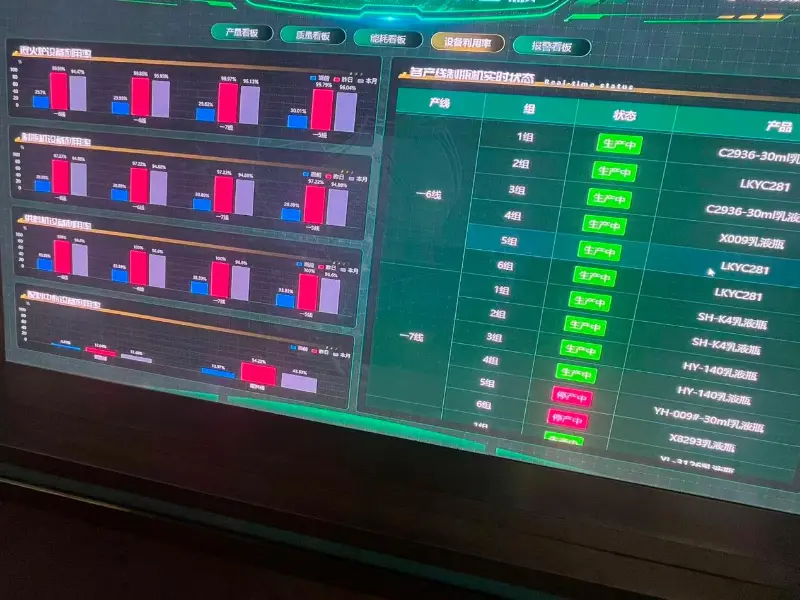
ในกรณีที่การตรวจสอบด้วยตนเองทำให้มนุษย์มีวิจารณญาณ การตรวจสอบเครื่องจักรอัตโนมัติจะช่วยให้สามารถทำซ้ำได้ สถานีกล้องและเซ็นเซอร์จะตรวจสอบคุณสมบัติที่ได้รับการกำหนดค่าไว้ รวมถึงความคลาดเคลื่อนของมิติ ผิวปาก ข้อบกพร่องที่ผนังและฐาน รอยแตกร้าว และความผิดปกติในการขึ้นรูป ขวดแต่ละขวดได้รับการประเมินตามเกณฑ์การตรวจจับเดียวกันตลอดการดำเนินการผลิต
โดยทั่วไปขวดที่มีข้อบกพร่องจะถูกคัดแยกโดยอัตโนมัติและเปลี่ยนเส้นทางออกจากสายพานลำเลียงก่อนจะย้ายไปยังขั้นตอนการผลิตถัดไป ซึ่งจะช่วยป้องกันไม่ให้ภาชนะแก้วที่มีข้อบกพร่องไปถึงพื้นที่บรรจุ ซึ่งขวดที่แตกร้าวอาจทำให้ขวดข้างเคียงและกล่องโดยรอบเสียหายได้
อย่างไรก็ตาม ความสามารถในการตรวจจับของเครื่องตรวจสอบขึ้นอยู่กับเซ็นเซอร์ อัลกอริธึม และการกำหนดค่า ข้อบกพร่องที่อยู่นอกพารามิเตอร์การตรวจจับที่กำหนดไว้อาจผ่านระบบ ในขณะที่การตั้งค่าที่เข้มงวดมากเกินไปอาจส่งผลให้เกิดการปฏิเสธโดยไม่จำเป็น ด้วยเหตุนี้ การตรวจสอบเครื่องจักรจึงเป็นที่เข้าใจดีที่สุดว่าเป็นกระบวนการคัดกรองที่มีการควบคุม แทนที่จะรับประกันว่าข้อบกพร่องที่เป็นไปได้ทั้งหมดจะถูกระบุ
สายการผลิตอาจใช้สถานีตรวจสอบหลายแห่งเพื่อให้ครอบคลุมลักษณะขวดที่แตกต่างกัน ประสิทธิภาพโดยรวมยังคงขึ้นอยู่กับความสามารถของอุปกรณ์ ความไวในการตรวจจับ และการกำหนดค่าสายการผลิต ด้วยเหตุนี้ โรงงานสองแห่งที่ใช้กระบวนการตรวจสอบที่คล้ายคลึงกันจึงอาจได้รับผลการตรวจจับและการปฏิเสธที่แตกต่างกัน
สิ่งที่จับได้:ข้อบกพร่องด้านมิติและโครงสร้างที่ความเร็วในการผลิต ประเมินตามเกณฑ์การตรวจจับเครื่องจักรที่กำหนดไว้ล่วงหน้า
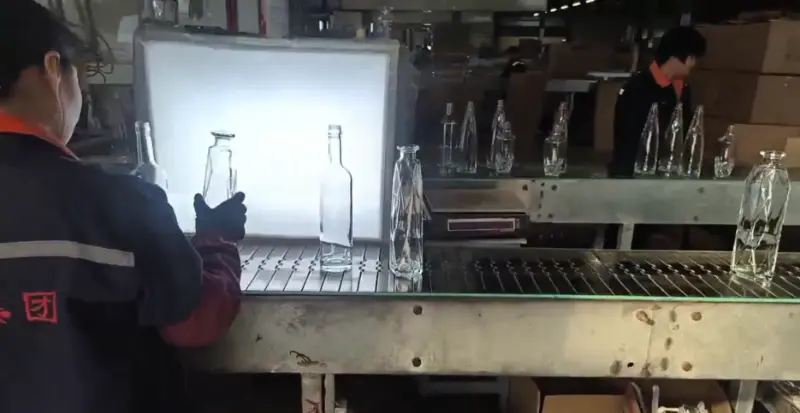
3. การตรวจสอบด้วยสายตาโดยใช้แสงช่วย
สิ่งที่กล่องไฟทำให้มองเห็นได้
ข้อบกพร่องของกระจกบางอย่างจะระบุได้ง่ายขึ้นภายใต้แสงที่มีการควบคุม เมื่อถือขวดใสไว้บนพื้นหลังที่สว่าง ลักษณะที่อาจมองเห็นได้ยากภายใต้แสงไฟจากโรงงานทั่วไปจะชัดเจนยิ่งขึ้น ซึ่งรวมถึงฟองอากาศภายในผนังกระจก หินและสิ่งเจือปนแปลกปลอม รอยแตกเล็กๆ ที่ยื่นออกมาจากฐาน การกระจายตัวของแก้วที่ไม่สม่ำเสมอ และความไม่สม่ำเสมอของพื้นผิวที่อาจส่งผลต่อรูปลักษณ์ของขวดที่ทำเสร็จแล้ว
วิธีการตรวจสอบมีการกำหนดไว้อย่างดี แต่จำเป็นต้องกำหนดเกณฑ์การยอมรับตามการใช้งานที่ต้องการ ขนาดฟอง ปริมาณ ตำแหน่ง ประเภทการรวม และเกณฑ์การมองเห็นอาจแตกต่างกันไปตามโปรเจ็กต์ เช่น ตำหนิที่เห็นได้ชัดเจนบนแผ่นใสขวดแก้วเหล้าอาจมองเห็นได้น้อยลงบนขวดที่มีการพ่นสี เคลือบฟรอสติ้ง หรือตกแต่งด้วยลวดลายแกะสลัก
การตรวจสอบโดยใช้แสงช่วยก็มีข้อจำกัดเช่นกัน ข้อบกพร่องที่อยู่ลึกเข้าไปในผนังกระจกหรือวางขนานกับมุมมองอาจยังคงตรวจจับได้ยาก อาจจำเป็นต้องมีการตรวจสอบเครื่องจักรเพิ่มเติมหรือการทดสอบตัวอย่างแบบทำลายล้างเมื่อข้อบกพร่องเหล่านี้มีความเสี่ยงโดยเฉพาะ
ด้วยเหตุนี้ เกณฑ์การยอมรับจึงควรขึ้นอยู่กับสิ่งที่วิธีการตรวจสอบสามารถตรวจสอบได้จริง แทนที่จะคาดหวังถึงความโปร่งใสที่สมบูรณ์แบบที่ไม่สมจริง ข้อกำหนดที่ไม่สามารถตรวจสอบได้อย่างสม่ำเสมอผ่านการตรวจสอบด้วยภาพอาจกลายเป็นสาเหตุของความขัดแย้งระหว่างการยอมรับผลิตภัณฑ์
สิ่งที่จับได้:ความชัดเจน ความโปร่งใส การรวมภายใน และคุณภาพพื้นผิว ประเมินภายใต้แสงที่ควบคุมโดยเทียบกับขีดจำกัดที่ระบุไว้ในเอกสาร
4. การทดสอบความแข็งแกร่งและประสิทธิภาพ
ไม่ว่าขวดจะมีชีวิตอยู่ต่อไปหรือไม่ จะเกิดอะไรขึ้นหลังจากเติมแล้ว
รูปลักษณ์ภายนอกเป็นเพียงส่วนหนึ่งของคุณภาพขวดแก้วเท่านั้น ขวดที่มีลักษณะถูกต้องแต่ไม่อยู่ภายใต้หัวปิด ภายในเครื่องพาสเจอร์ไรส์ หรือที่ด้านล่างของกล่องที่ซ้อนกัน ยังไม่เหมาะสมกับการใช้งานตามวัตถุประสงค์ การทดสอบประสิทธิภาพช่วยประเมินความเสี่ยงเหล่านี้ก่อนที่ผลิตภัณฑ์จะถึงขั้นตอนการบรรจุและการจัดจำหน่าย
ในระหว่างการทดสอบ ตัวอย่างที่กำหนดจะต้องรับภาระทางกล แรงดันภายใน หรือการเปลี่ยนแปลงของอุณหภูมิที่ระบุ จากนั้นนำผลลัพธ์ไปเปรียบเทียบกับเกณฑ์การยอมรับที่กำหนดขึ้นสำหรับการออกแบบขวดและการใช้งานตามวัตถุประสงค์
หมวดหมู่การทดสอบสี่ประเภทครอบคลุมข้อกำหนดทั่วไปหลายประการ แม้ว่าอาจรวมวิธีการเพิ่มเติมไว้เมื่อแอปพลิเคชันร้องขอก็ตาม
| วิธีทดสอบ | มาตรการทดสอบคืออะไร |
|---|---|
| การทดสอบแรงกดหรือแรงอัดในแนวตั้ง | ขวดสามารถทนต่อแรงกดลงได้มากเพียงใดภายใต้สภาวะการทดสอบที่กำหนดไว้ |
| การทดสอบแรงดันภายใน | ความต้านทานต่อแรงดันภายใน โดยเฉพาะอย่างยิ่งสำหรับขวดที่ใช้บรรจุของเหลวที่มีแรงดัน |
| การทดสอบแรงกระแทกจากความร้อน | ความต้านทานต่อการเปลี่ยนแปลงอุณหภูมิอย่างรวดเร็วภายใต้เงื่อนไขการทดสอบที่กำหนด |
| การทดสอบประสิทธิภาพที่ระบุอื่น ๆ | ข้อกำหนดทางกลหรือการใช้งานเฉพาะเพิ่มเติมที่กำหนดไว้ในคำสั่งซื้อ |
การเลือกวิธีทดสอบขึ้นอยู่กับการออกแบบขวด ข้อมูลจำเพาะของแก้ว การใช้งานที่ต้องการ และเกณฑ์การยอมรับที่เกี่ยวข้อง ไม่ใช่ทุกขวดที่ต้องการการทดสอบที่เหมือนกัน
ผลการทดสอบใช้กับตัวอย่างที่ตรวจสอบ แทนที่จะรับรองทุกขวดในชุดการผลิตโดยอัตโนมัติ ขนาดและการเลือกตัวอย่างเป็นส่วนสำคัญของวิธีการทดสอบ ตัวอย่างที่ผ่านจะให้ข้อมูลเกี่ยวกับกระบวนการผลิตและผลิตภัณฑ์ที่ได้รับการทดสอบ แต่ไม่ควรตีความว่าเป็นข้อพิสูจน์ว่าทุกหน่วยในล็อตได้รับการทดสอบแยกกัน รายงานผลการทดสอบควรระบุตัวอย่างและสภาวะที่ทำการทดสอบ
 สิ่งสำคัญคือต้องแยกแยะการทดสอบความแข็งแรงจากการวัดความแข็ง วิธีการเหล่านี้ใช้อุปกรณ์ที่แตกต่างกันและประเมินคุณสมบัติที่แตกต่างกัน ผลลัพธ์ด้านความแข็งไม่สามารถใช้แทนการทดสอบความแข็งแรงทางกลได้ และรายงานการตรวจสอบควรระบุวิธีการจริงที่ใช้
สิ่งที่จับได้:ปัญหาด้านสมรรถนะทางกลและความร้อน วัดจากตัวอย่างที่กำหนดเทียบกับเกณฑ์การทดสอบเฉพาะการใช้งาน
5. การตรวจสอบก่อนการบรรจุ
ดูครั้งสุดท้ายก่อนปิดกล่อง
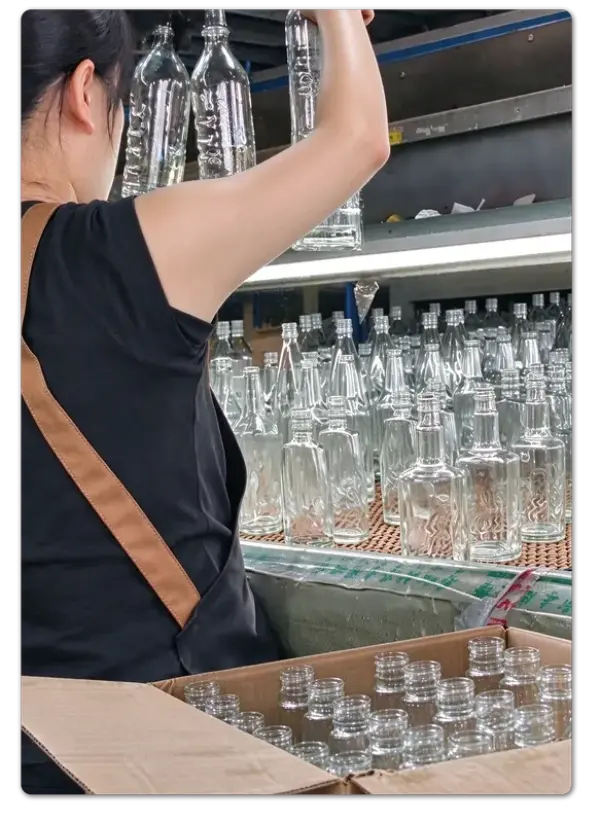
การบรรจุอยู่ใกล้กับประตูทางเดียวในกระบวนการผลิต เมื่อนับ จัดเรียง ป้องกัน และปิดผนึกขวดภายในกล่องแล้ว การระบุข้อบกพร่องจะซับซ้อนมากขึ้น กล่องอาจจำเป็นต้องเปิดใหม่ ปรับยอดปริมาณ และสร้างพาเลทใหม่ การตรวจสอบก่อนการบรรจุช่วยป้องกันไม่ให้ผลิตภัณฑ์ที่ไม่เป็นไปตามข้อกำหนดมาถึงขั้นตอนนี้
การตรวจสอบครอบคลุมถึงลักษณะที่ปรากฏ ข้อมูลจำเพาะของผลิตภัณฑ์ ปริมาณ และคุณภาพของการตกแต่งพื้นผิว (ถ้ามี)
สำหรับขวดแก้วตกแต่ง รายการตรวจสอบมีรายการเพิ่มเติม:
- ตำแหน่งโลโก้และทะเบียนพิมพ์
- ความสม่ำเสมอของสีตลอดการดำเนินการผลิต
- ลักษณะการเคลือบและความครอบคลุม
- คุณภาพการตกแต่งพื้นผิว
- ข้อกำหนดการตกแต่งอื่น ๆ ที่ตกลงกันสำหรับการสั่งซื้อ
การตกแต่งเป็นส่วนสำคัญของกระบวนการตรวจสอบเนื่องจากการออกแบบที่ได้รับอนุมัติและเกณฑ์คุณภาพจำเป็นต้องตรงกัน โดยปกติแล้วจะระบุการพิมพ์ การเคลือบฟรอสติ้ง การพ่นสี และการแกะสลักในระหว่างการพัฒนาผลิตภัณฑ์ เมื่อการรักษาพื้นผิวกลายเป็นส่วนหนึ่งของการออกแบบที่ได้รับอนุมัติแล้ว ควรรวมรูปลักษณ์และความคลาดเคลื่อนที่เกี่ยวข้องไว้ในเกณฑ์การยอมรับด้วย
การอ้างอิงการตกแต่งที่ได้รับการอนุมัติด้วยสายตาแต่ไม่มีเกณฑ์ความคลาดเคลื่อนเป็นลายลักษณ์อักษรอาจกลายเป็นสาเหตุของความขัดแย้งระหว่างการตรวจสอบขั้นสุดท้าย การบันทึกสี ตำแหน่ง ความครอบคลุม และลักษณะที่ยอมรับได้ไว้ล่วงหน้าทำให้กระบวนการตรวจสอบมีความสม่ำเสมอมากขึ้น
บรรจุภัณฑ์เองก็เป็นส่วนหนึ่งของการตรวจสอบเช่นกัน ตัวแบ่ง แผ่นป้องกัน และโครงร่างกล่องเป็นตัวกำหนดว่าขวดได้รับการปกป้องจากการเคลื่อนย้ายและการสัมผัสระหว่างขวดระหว่างการขนส่งได้ดีเพียงใด กล่องที่ผ่านการตรวจสอบที่โต๊ะบรรจุอาจยังเสี่ยงต่อความเสียหายจากการขนส่ง หากการจัดเตรียมภายในไม่ได้ให้การป้องกันที่เพียงพอ
สิ่งที่จับได้:ความสอดคล้องของผลิตภัณฑ์ คุณภาพการตกแต่ง ปริมาณ และความพร้อมในการบรรจุก่อนปิดผนึกกล่อง
6. การตรวจสอบก่อนการจัดส่ง
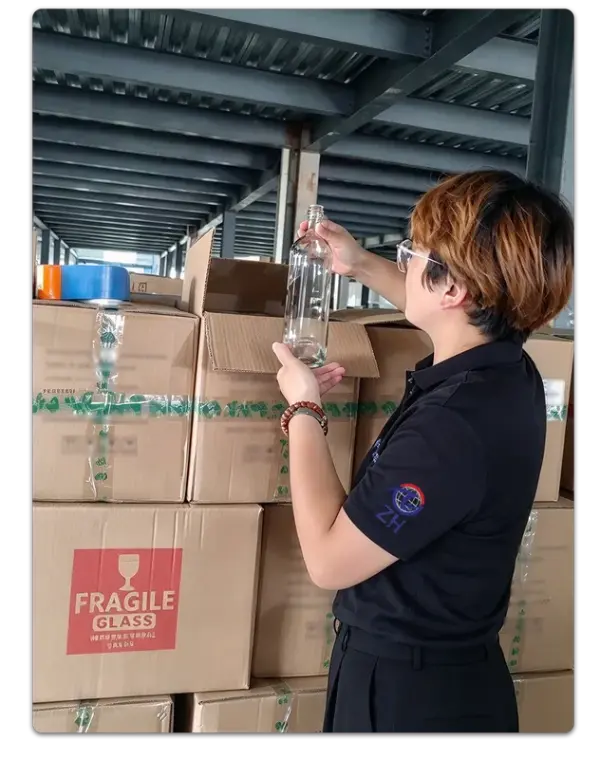 เปิดกล่องอีกครั้งเพื่อตรวจสอบกล่อง
การตรวจสอบก่อนการจัดส่งเป็นโอกาสครั้งที่สองในการตรวจสอบผลิตภัณฑ์ที่ผ่านการตรวจสอบคุณภาพก่อนหน้านี้แล้ว กล่องที่เลือกจะถูกเปิดตามแผนการสุ่มตัวอย่างที่ตกลงกันไว้ ขวดที่อยู่ด้านในได้รับการตรวจสอบรูปลักษณ์ ข้อบกพร่องที่มองเห็นได้ ข้อมูลจำเพาะของผลิตภัณฑ์ และคุณภาพการตกแต่งอีกครั้ง ผู้ตรวจสอบยังตรวจสอบการจัดบรรจุภัณฑ์เพื่อยืนยันว่าขวดยังคงอยู่ในตำแหน่งที่ถูกต้องและได้รับการป้องกัน
นี่คือขั้นตอนการตรวจสอบที่ประเมินผลิตภัณฑ์ในสภาพการจัดส่งจริง แทนที่จะเป็นสภาพการผลิตเดิม สามารถระบุความเสียหายในการจัดการ ข้อผิดพลาดในการบรรจุ และปัญหาเกี่ยวกับการบรรทุกที่อาจไม่มีในระหว่างการตรวจสอบการผลิตก่อนหน้านี้
จำนวนกล่องที่เปิดขึ้นอยู่กับข้อกำหนดในการสั่งซื้อ ปริมาณการจัดส่ง มูลค่าผลิตภัณฑ์ และแผนการสุ่มตัวอย่างที่ตกลงกันไว้ โครงการที่แตกต่างกันอาจใช้ระดับการสุ่มตัวอย่างที่แตกต่างกัน สิ่งสำคัญคือวิธีการตรวจสอบและเกณฑ์การยอมรับจะมีการตกลงกันล่วงหน้าและนำไปใช้อย่างสม่ำเสมอ เพื่อให้การอนุมัติหรือการปฏิเสธการจัดส่งสามารถได้รับการสนับสนุนจากข้อกำหนดที่เป็นเอกสารมากกว่าการตัดสินโดยอัตนัย
ผลลัพธ์ที่ได้คือจุดควบคุมเพิ่มเติมเมื่อสินค้าได้รับการบรรจุ ติดฉลาก ซ้อน และรอโหลดแล้ว
สิ่งที่จับได้:สินค้าที่บรรจุและเงื่อนไขของบรรจุภัณฑ์ ตรวจสอบอีกครั้งกับแผนการสุ่มตัวอย่างที่ตกลงไว้ก่อนที่จะบรรจุ
จุดเน้นการตรวจสอบ:ตรวจสอบผลิตภัณฑ์ที่บรรจุแล้ว สภาพกล่อง และบรรจุภัณฑ์ป้องกันที่เลือกอีกครั้งก่อนจัดส่ง
การตรวจสอบหกครั้ง หนึ่งระบบ
ขวดที่ยาวถึงเส้นบรรจุได้ผ่านการตรวจสอบแล้ว 6 ประเภท
การตรวจสอบแต่ละครั้งจะตอบคำถามที่แตกต่างกัน ขวดดูใช่มั้ย? ขนาดอยู่ในเกณฑ์ความคลาดเคลื่อนหรือไม่? กระจกมีความสะอาดทางการมองเห็นหรือไม่? สามารถทนต่อเงื่อนไขการบริการที่ต้องการได้หรือไม่? การตกแต่งตรงกับการออกแบบที่ได้รับอนุมัติหรือไม่? ผลิตภัณฑ์ยังคงได้รับการปกป้องระหว่างการบรรจุหรือไม่?
ไม่มีขั้นตอนเดียวที่ครอบคลุมข้อกำหนดเหล่านี้ทั้งหมด และขั้นตอนการตรวจสอบไม่สามารถทดแทนกันเองได้ เมื่อถึงเวลาปิดผนึกขวดภายในกล่อง โอกาสส่วนใหญ่ในการแก้ไขข้อบกพร่องในการผลิตได้ผ่านไปแล้ว นี่คือเหตุผลว่าทำไมการตรวจสอบที่ดำเนินการตั้งแต่เนิ่นๆ ในกระบวนการผลิตจึงมีความสำคัญพอๆ กับการตรวจสอบขั้นสุดท้ายก่อนจัดส่ง
ความมีประสิทธิผลของระบบขึ้นอยู่กับเกณฑ์การยอมรับที่บันทึกไว้อย่างชัดเจน การตรวจสอบแก้วเกี่ยวข้องกับการตัดสินใจในทางปฏิบัติเกี่ยวกับขนาดฟองที่ยอมรับได้ การมองเห็นรอยต่อของแม่พิมพ์ ข้อบกพร่องที่พื้นผิว และจำนวนขวดที่ชำรุดที่อนุญาตภายในตัวอย่าง ข้อกำหนดเหล่านี้ควรได้รับการตกลงกันระหว่างลูกค้าและซัพพลายเออร์ก่อนเริ่มการผลิต แทนที่จะหารือกันเป็นครั้งแรกหลังการส่งมอบ
ซัพพลายเออร์ที่จัดทำเอกสารเกณฑ์การตรวจสอบเฉพาะโครงการและเก็บตัวอย่างอ้างอิงที่ได้รับอนุมัติสามารถรักษามาตรฐานคุณภาพที่สม่ำเสมอมากขึ้น และลดความขัดแย้งระหว่างการยอมรับผลิตภัณฑ์ สำหรับการปรับแต่งขวดแก้วเหล้าโครงการ รายละเอียดเหล่านี้มีความสำคัญอย่างยิ่งเมื่อรูปทรงขวด ความใสของแก้ว การรักษาพื้นผิว และการตกแต่งล้วนเป็นส่วนหนึ่งของข้อกำหนดขั้นสุดท้าย
โครงสร้างการตรวจสอบนี้ไม่ได้มีลักษณะเฉพาะสำหรับผู้ผลิตรายเดียว ซึ่งสะท้อนถึงแนวทางการปฏิบัติที่ใช้ในอุตสาหกรรมบรรจุภัณฑ์แก้ว: ข้อบกพร่องอาจเกิดขึ้นในขั้นตอนการผลิตที่แตกต่างกัน และการตรวจสอบที่จุดต่างๆ จะช่วยระบุปัญหาที่อาจพลาดการตรวจสอบขั้นสุดท้ายเพียงครั้งเดียว
HYT Packaging ปฏิบัติตามแนวทางการตรวจสอบแบบหลายขั้นตอนนี้ โดยมีลำดับความสำคัญในการตรวจสอบที่กำหนดโดยการออกแบบขวด กระบวนการผลิต และการใช้งานที่ต้องการ
สำหรับลูกค้าที่กำลังประเมินซัพพลายเออร์ขวดแก้ว คำถามที่มีประโยชน์มากกว่านั้นไม่ใช่เพียงว่ามีการตรวจสอบกี่ครั้งเท่านั้น แต่การตรวจสอบแต่ละครั้งมีเกณฑ์การยอมรับที่ชัดเจนและเป็นเอกสารหรือไม่ การตรวจสอบหกรายการที่มีขีดจำกัดที่คลุมเครือให้การรับประกันน้อยกว่าการตรวจสอบจำนวนน้อยกว่าที่รองรับโดยมาตรฐานเฉพาะ วิธีการสุ่มตัวอย่างที่กำหนดไว้ และตัวอย่างอ้างอิงที่ได้รับอนุมัติ
ข่าวที่เกี่ยวข้อง
- เหตุใดขวดเหล้าวิสกี้ไก่เซรามิกจึงเป็นตัวเลือกที่สมบูรณ์แบบสำหรับบรรจุภัณฑ์สุราระดับพรีเมียม
- เหตุใดขวดแก้ววิญญาณทรงกลมแอริโซนาขนาด 750 มล. จึงเป็นตัวเลือกที่ยอดเยี่ยมสำหรับบรรจุภัณฑ์สุราระดับพรีเมียม
- ขวดแก้ววอดก้าแบบกำหนดเองใหม่: บรรจุภัณฑ์ HYT สำหรับแบรนด์สุราในอเมริกาเหนือ
- เหตุใดเหยือกแก้วสุราขนาด 1.75 ลิตรพร้อมที่จับจึงเป็นตัวเลือกอันชาญฉลาดสำหรับบรรจุภัณฑ์เครื่องดื่มสมัยใหม่
- HYT Packaging เปิดตัวกลุ่มผลิตภัณฑ์ขวดแก้วสุราหินเหล็กไฟน้ำหนักเบาใหม่เพื่อรองรับแบรนด์เครื่องดื่มคาร์บอนต่ำ
- ขวดเหล้าแก้ว Bellissima คอยาวพร้อมจุกไม้ก๊อกด้านบนช่วยยกระดับแบรนด์เครื่องดื่มของคุณได้อย่างไร
ฝากข้อความถึงฉัน
สินค้าใหม่


คำแนะนำข่าวสาร